
Bezawaryjność samochodów marki Toyota od dekad stanowi punkt odniesienia dla całego przemysłu motoryzacyjnego. Kiedy konkurencja wprowadzała do salonów skomplikowane gadżety, Japończycy konsekwentnie szlifowali to, co kryje się pod blachą. W świecie, gdzie współczesny samochód składa się z około 30 000 precyzyjnych części dostarczanych przez tysiące podwykonawców (w samej Japonii to aż 60 000 partnerów), utrzymanie powtarzalnej, nieskazitelnej jakości wydaje się zadaniem niemal niemożliwym. Jak to się dzieje, że z taśm produkcyjnych zjeżdżają autami uznawanymi za pancerne? Odpowiedź tkwi w surowej filozofii produkcji i unikalnych procesach, których kluczowa część odgrywa się na naszych oczach… w Polsce.
Pięć etapów precyzji Toyoty: od 2,5-kilometrowej rolki stali do gotowego auta
Każde auto powstaje w wyśrubowanym rytmie pięciu głównych etapów: tłoczenia, spawania, lakierowania, montażu końcowego oraz rygorystycznej kontroli jakości.
Już na etapie tłoczenia nie ma miejsca na przypadek. Do stworzenia jednego nadwozia używa się około 20 różnych rodzajów blachy stalowej – ultra-twardej w strefach chroniących kabinę i bardziej elastycznej tam, gdzie auto ma kontrolowanie pochłaniać energię uderzenia. Jedna rolka stali po rozwinięciu mierzy aż 2,5 km i wystarcza na wyprodukowanie około 300 samochodów. Prasowanie to wyższy poziom inżynierii: 4 precyzyjne kroki wykonywane w zaledwie 3 sekundy każdy przy nacisku sięgającym 1600 ton. Odpady są przy tym maksymalnie odzyskiwane – fragment wycięty pod otwór drzwiowy natychmiast trafia do tłoczenia jako element bagażnika. Jakby tego było mało, nad matrycami czuwają tak zwani Takumi – japońscy mistrzowie rzemiosła, którzy ręcznie, z dokładnością do 1/1000 milimetra, korygują formy, by uzyskać idealne przetłoczenia.
Gdy blachy trafią do spawalni, ich strukturę łączy nawet 4000 punktów zgrzewania, a roboty uzupełniają konstrukcję o kolejne 500 punktów wzmacniających. Toyota stosuje tu trzy technologie: zgrzewanie punktowe, łukowe oraz zaawansowane łączenie laserowe (stosowane przy blachach o różnej grubości). Ciekawostka architektoniczna? Drzwi w trakcie montażu są celowo osadzane z delikatnym przesunięciem. Dopiero po zamontowaniu szyb, wyciszeń i uszczelek ich docelowa masa sprawia, że „osiadają” w mikrometrycznie idealnej pozycji.
Jikotei-kanketsu oraz sekret sznura Andon
Prawdziwym sercem legendarnym niezawodności jest Toyota Production System (TPS), który opiera się na dwóch absolutnych filarach:
- Jidoka („Automatyzacja z ludzkim dotykiem”): Maszyna lub pracownik ma prawo – a wręcz obowiązek – natychmiast zatrzymać całą linię produkcyjną w chwili wykrycia najmniejszej nieprawidłowości. Służy do tego fizyczny sznur Andon zlokalizowany wzdłuż taśmy, który może pociągnąć każdy monter. Dzięki temu wadliwy element nigdy nie trafi do kolejnego stanowiska.
- Just-in-Time: Produkcja dokładnie tego, co potrzebne, wtedy, gdy potrzebne i w ściśle określonej ilości. Eliminuje to chaos magazynowy i wymusza idealną synchronizację tysięcy dostawców na całym świecie.
Filozofii tej towarzyszy zasada Jikotei-kanketsu („nie przekazuj wady dalej”). Jeśli jakakolwiek mikroskopijna rysa zostałaby dostrzeżona dopiero po polakierowaniu, ustalenie, czy powstała na etapie spawalni, czy transportu, byłoby trudne i drogie. Dlatego kontrola jakości odbywa się płynnie, na każdym pojedynczym stanowisku.
Cicha magia lakierni i logistyka na milimetry
Proces lakierowania przypomina laboratorium operacyjne. Po sterylnym myciu nadwozie „kąpie się” w antykorozyjnej powłoce nanoszonej metodą elektroforezy. Następnie nakładana jest niewidoczna dla oka warstwa pośrednia (biała, szara lub grafitowa) – jej odcień jest dobierany pod docelowy lakier, co wpływa na późniejszą głębię koloru. Same lakierowanie odbywa się bezpowietrznie poprzez elektrostatyczne przyciąganie farby, co zmniejsza emisję CO₂ i poprawia przyczepność. Po wygrzaniu w temperaturze 150°C przez 20 minut, certyfikowani kontrolerzy oceniają powłokę nie tylko wzrokowo w specjalnym tunelu świetlnym, ale również… dotykiem w specjalnych rękawiczkach.
Gotowe karoserie trafiają na 1-kilometrową linię montażu końcowego, gdzie instaluje się około 3000 elementów. Drzwi są na ten czas ponownie demontowane, by ułatwić monterom dostęp do kokpitu i wiązek elektrycznych. Każdy pracownik w ramach kultury Kaizen zgłasza drobne usprawnienia swojego stanowiska – jakość auta i ergonomia pracy są tu nierozerwalne. Zanim samochód opuści zakład, przechodzi kontrolę w 1500 punktach sprawdzianu finalnego.
Globalna skala i europejskie serce Toyoty bijące w Polsce
Skalę tej machiny doskonale obrazuje zakład w Kentucky (USA) – największa fabryka Toyoty na świecie o powierzchni ponad 836 tys. m², zatrudniająca 10 000 osób. W samym tylko 2025 roku z jej taśm zjechało 444 414 pojazdów i aż 787 063 silniki (od 1988 roku wyprodukowano tam ponad 14 milionów aut).
Jednak dla europejskiego i polskiego kierowcy kluczowa jest mapa naszego kontynentu. Toyota posiada w Europie 8 zakładów produkcyjnych w 6 krajach (zatrudniających ponad 21 000 osób), dzięki czemu 7 na 10 samochodów tej marki sprzedawanych w Europie powstaje lokalnie:
- Francja (Onnaing – TMMF): Produkcja samochodów miejskich.
- Wielka Brytania (Burnaston & Deeside – TMUK): Zakłady pojazdów i jednostek napędowych.
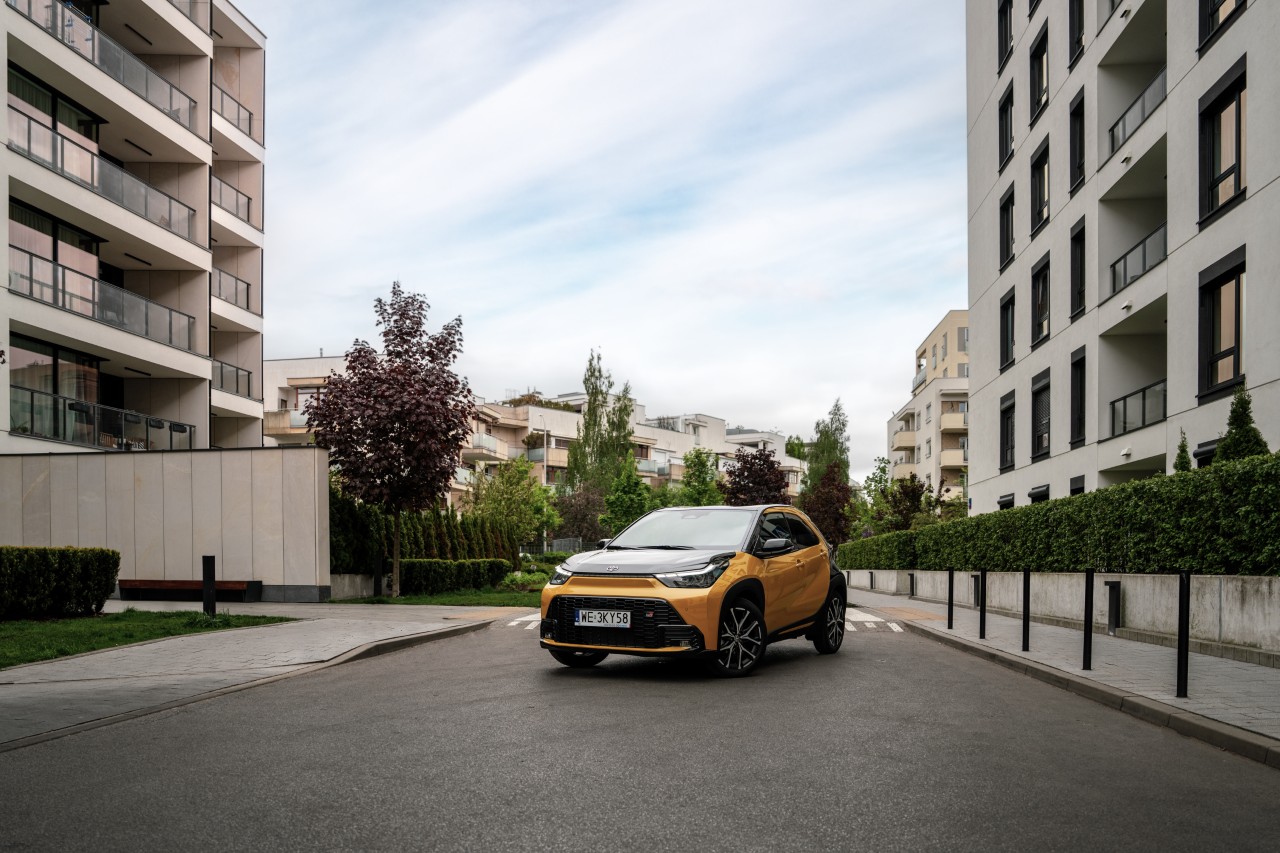
- Czechy (Kolín – TMMCZ): Produkcja modeli miejskich (m.in. Aygo X).
- Turcja (Arifiye/Sakarya): Nowoczesne montownie crossoverów.
- Portugalia (Ovar): Zakład produkcyjny.
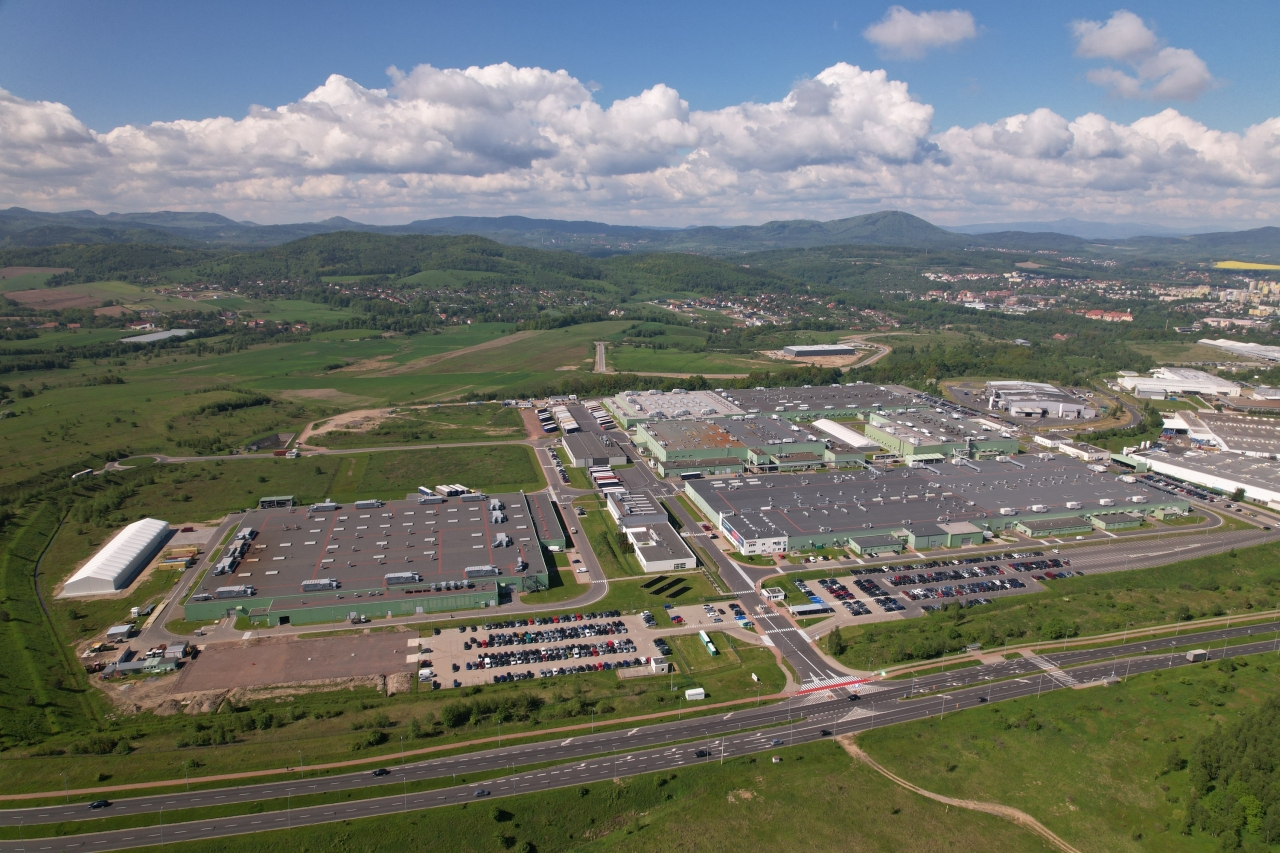
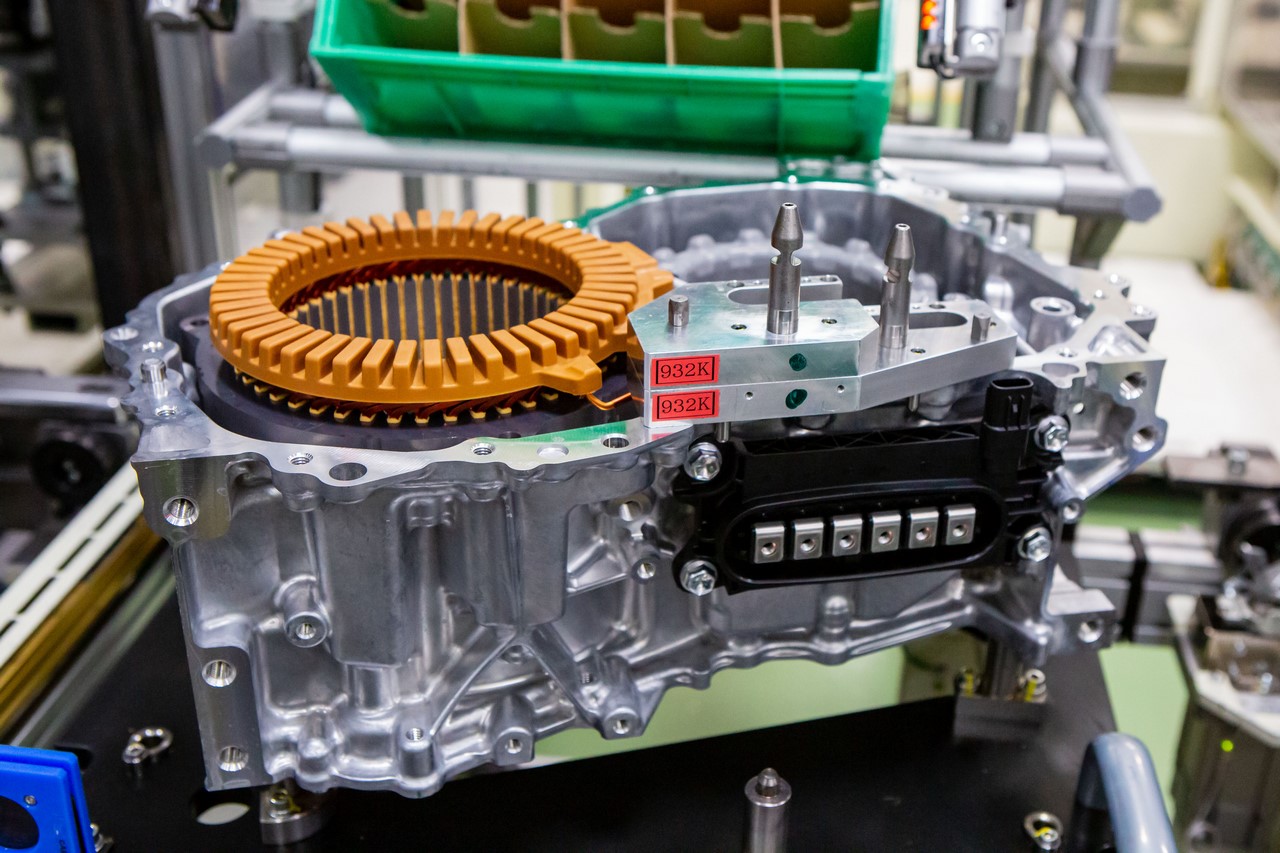
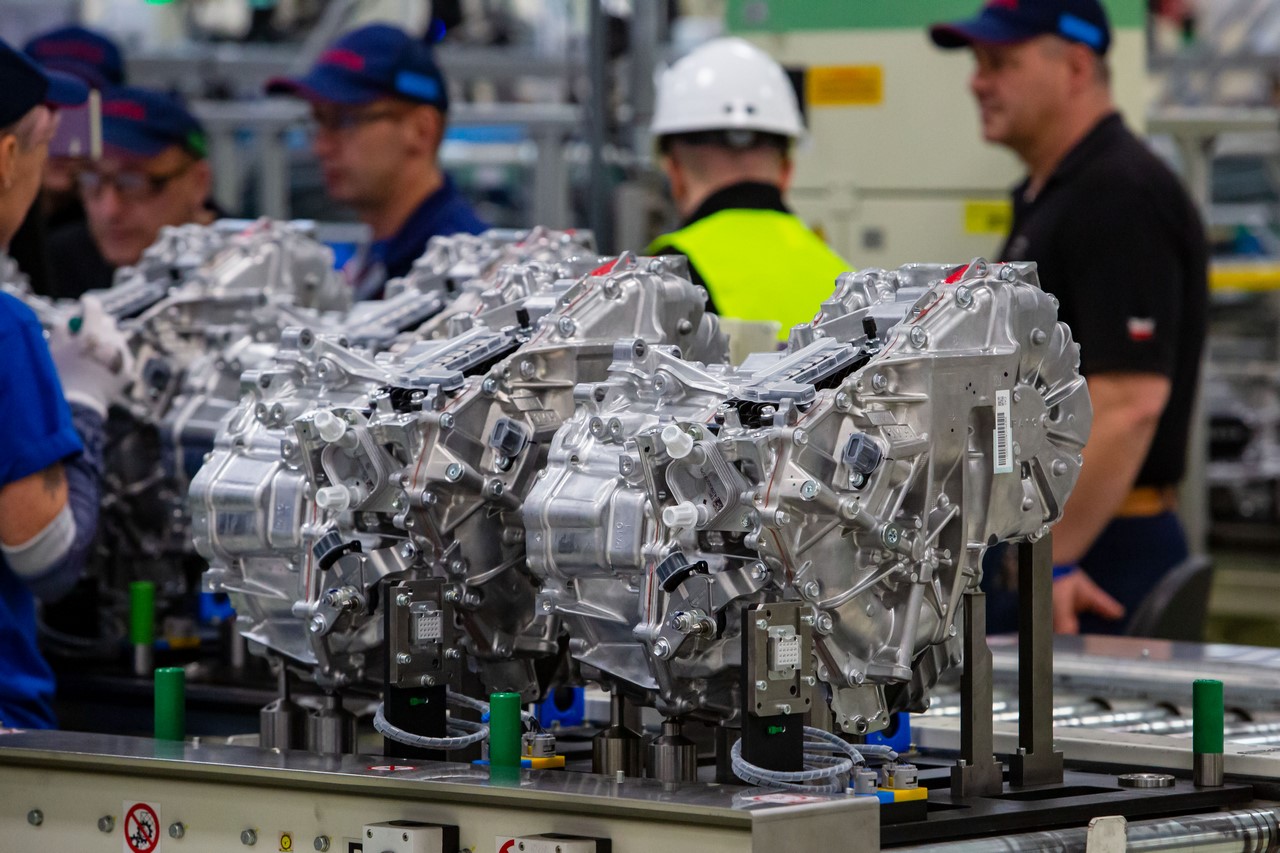
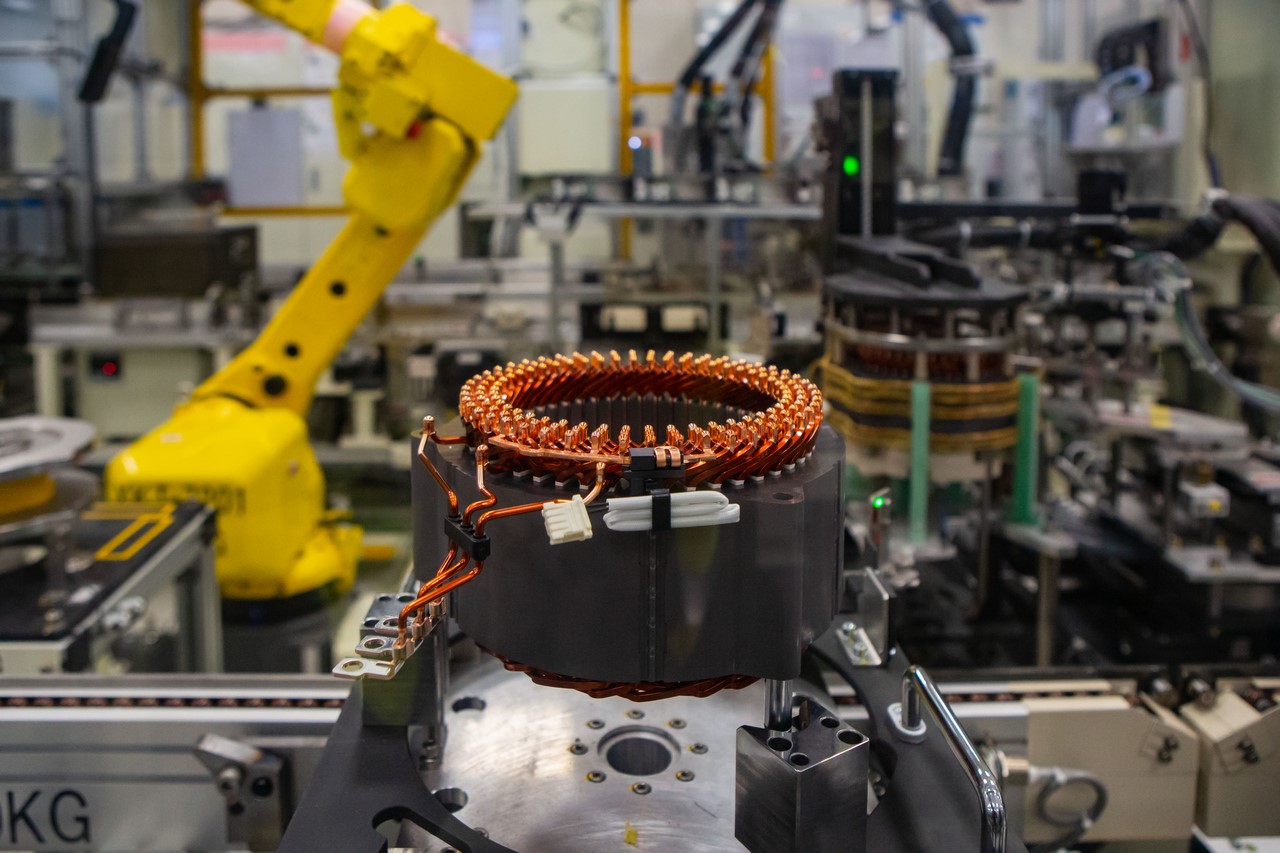
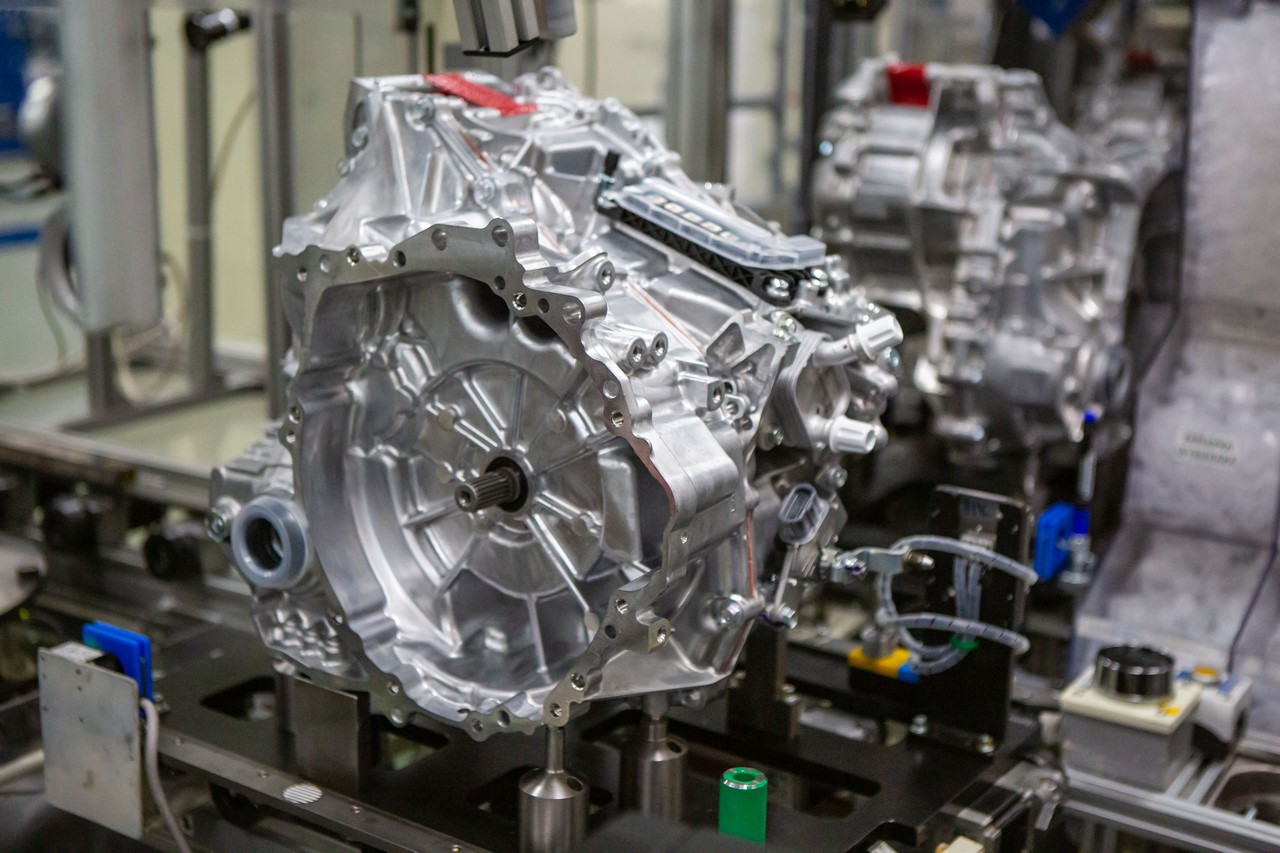
A gdzie w tym wszystkim miejsce na polski ślad? Jest on fundamentalny. Kolejne dwie polskie fabryki Toyoty – w Wałbrzychu oraz Jelczu-Laskowicach (TMMP) – wytwarzają silniki oraz elektryczne przekładnie hybrydowe, które trafiają do dosłownie każdego europejskiego modelu Toyoty z napędem hybrydowym.
Gdy więc mowa o słynnej, japońskiej niezawodności, bezawaryjności układów napędowych i pancernej trwałości hybryd, warto pamiętać, że ten technologiczny „sekret” w ogromnej części powstaje dzięki precyzji i pracy polskich inżynierów oraz monterów.